


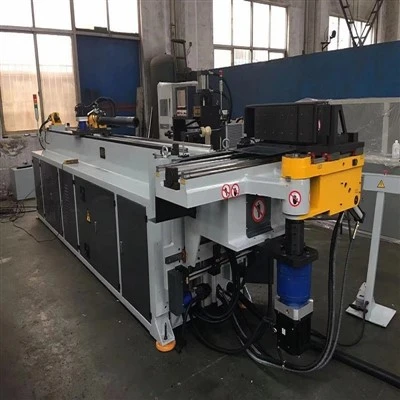
Mesin Penggergajian Bar Stock
Mesin Gergaji Batangan Industri-Tugas Berat
Dirancang untuk produksi multi-shift yang berkelanjutan di lingkungan pengerjaan logam yang menuntut, mesin penggergajian batangan industri ini menghasilkan potongan lurus-presisi tinggi pada baja karbon padat, baja paduan, baja tahan karat, dan batangan titanium. Dibangun dengan dasar besi cor Meehanite yang bebas stres, bobot alat berat yang berat (3.200 kg hingga 8.500 kg) meredam harmonik pemotongan frekuensi tinggi untuk mencegah chipping mikro-gigi prematur. Alat penjepit hidraulik ganda mencengkeram kedua sisi garitan secara bersamaan untuk menghilangkan perpindahan material, sementara cairan pendingin banjir port langsung menargetkan antarmuka keluar pemandu blade yang tepat untuk mengontrol ekspansi termal pada penampang berdiameter besar.
Spesifikasi Teknis
|
Parameter |
Rentang / Nilai Spesifikasi |
|
Kapasitas Pemotongan Maks (Bulat) |
300mm – 800mm |
|
Kapasitas Pemotongan Maks (Persegi Panjang) |
600x400mm – 1000x600mm |
|
Dimensi Pisau |
41 x 1,3 mm hingga 67 x 1,6 mm |
|
Motor Penggerak Utama |
7,5 kW – 18,5 kW (Inverter-yang dikontrol vektor) |
|
Kecepatan Pisau |
15 – 120 m/mnt (Frekuensi variabel tanpa langkah) |
|
Tekanan Sistem Hidraulik |
4 – 6 MPa (Katup proporsional yang dapat disesuaikan) |
|
Pukulan Makan (Indeks Tunggal) |
500 mm (Pengindeksan otomatis multi-gerakan hingga 2000 mm) |
|
Berat Mesin |
3.200kg – 8.500kg |
Fitur Utama
Panduan Vertikal Kolom Kembar Kaku-:Kolom baja struktur-berdinding berat, tanah presisi, dan-pelapis krom keras hingga toleransi permukaan 0,02 mm, menjaga kekuadratan bilah mutlak selama-pemotongan penetrasi mendalam pada billet paduan berat.
Vektor-Penggerak Blade Terkendali:Gearbox planet yang dipasangkan dengan penggerak inverter AC-torsi tinggi menyesuaikan kecepatan permukaan blade secara tepat dengan kekerasan material, mencegah penurunan torsi-selama terobosan-beban berat.
Sistem Pengencangan Pita Hidraulik:Sirkuit hidraulik yang didukung akumulator terintegrasi menerapkan gaya tegangan konstan sebesar 250 N/mm² ke roda idle, menyerap pemanjangan termal blade selama proses produksi yang diperpanjang.
Manajemen Swarf Otomatis:Konveyor chip tipe{0}}pengikis terintegrasi yang berjalan di bawah alas pemotongan mencegah penumpukan serpihan dan pengumpulan cairan pendingin selama operasi baja struktural pengumpan tinggi.
Penginderaan Ketinggian Material Non-Kontak:Sensor optoelektronik mengukur ketinggian batang mentah sebelum langkah pendekatan, sehingga menghilangkan waktu-pemotongan udara dan mengoptimalkan durasi siklus.
Proses Kerja
Memuat & Mengindeks:Stok batangan mentah dimasukkan melalui-meja roller tugas berat ke dalam zona penjepit; alat pengindeksan-otomatis menjepit material dan memposisikannya pada penahan panjang mekanis dalam toleransi plus-minus 0,2 mm.
Penjepitan Bahan:Wakil hidraulik utama depan dan belakang menutup secara bersamaan, mengencangkan palang pada kedua sisi garis garitan untuk mencegah terjepit dan bergetar saat pemotongan selesai.
Pendekatan & Penginderaan:Kepala gergaji turun dengan cepat dalam-mode lintasan cepat hingga bilah berada 2 mm di atas permukaan stok, secara otomatis beralih ke kecepatan umpan pemotongan yang terprogram.
Eksekusi Pemotongan:Pita berujung bi-logam atau karbida-menembus material di bawah kontrol tekanan pengumpan hidraulik{2}}loop tertutup, terus-menerus membersihkan serpihan melalui-nozel cairan pendingin bertekanan tinggi.
Pencabutan & Reset:Setelah terobosan, bilah berhenti, memendek secara vertikal sebesar 10 mm, pelepasan sifat buruk, dan siklus pengindeksan otomatis berikutnya dimulai.
Aplikasi
Pusat Servis Baja:Pemotongan produksi-bervolume tinggi dan multi-shift pada batang baja struktural, bulatan karbon, dan mekar persegi panjang untuk distribusi komersial.
Toko Penempaan:Memotong billet baja paduan berat dan baja perkakas sebelum-operasi penempaan dengan palu jatuh atau penempaan tekan hidrolik.
Manufaktur Komponen Dirgantara:Pembuatan profil presisi dari superalloy nikel tinggi, Inconel, dan batangan titanium dengan persyaratan integritas metalurgi yang ketat.
Produksi Powertrain Otomotif:Pengosongan-kecepatan tinggi pada poros transmisi, blanko gandar, dan buku-buku jari kemudi dari batang baja yang digulung.
Perkakas & Konfigurasi
Pemilihan Pisau: Compatible with bi-metal M42/M51 blades for general alloy steels and specialized multi-chip carbide-tipped band saws for high-hardness materials (>HRC 45).
Tabel Roller Infeed dan Outfeed:Konveyor roller mati atau bertenaga modular tersedia dalam kelipatan 2 meter, dilengkapi dengan penghenti pengukur panjang mekanis atau encoder DRO digital.
Perlengkapan Pemotongan Bundel:Attachment penjepit hidraulik vertikal tekan atas yang dikonfigurasi untuk pemotongan multi-batang secara bersamaan pada bulatan atau tabung berdiameter lebih kecil.
Sistem Pelumasan Kabut:Opsi Pelumasan Kuantitas Minimal (MQL) tersedia untuk pengoperasian chip kering, sehingga mengurangi biaya pembuangan cairan pendingin dan langkah pembersihan sekunder.
Kustomisasi
Stroke Pemberian Makan yang Diperpanjang:Logika multi-pengindeksan khusus yang diintegrasikan ke dalam PLC untuk pemotongan otomatis panjang batang yang melebihi batas mesin standar.
Integrasi Penyortiran Otomatis:Modul sinkronisasi untuk menghubungkan saluran pembuangan gergaji dengan wadah pemilahan hilir, pengendali robotik, atau timbangan timbang.
Rekayasa Tegangan Khusus:Kabinet kontrol listrik dibuat untuk memenuhi standar keselamatan regional, termasuk spesifikasi UL/CSA dan voltase pasokan industri tertentu (480V / 60Hz atau 575V).
Kualitas & Pengujian
Rangka struktural menjalani anil termal pada 600 derajat setelah pengelasan untuk menghilangkan tegangan sisa internal sebelum pengeboran garis CNC presisi. Setiap mesin rakitan harus menjalani uji coba kering terus menerus selama 72-jam{11}}yang diikuti dengan uji coba langsung pada batang baja 4140 tempa 400 mm. Kesesuaian dimensi, kerataan, dan paralelisme di seluruh permukaan potongan diverifikasi menggunakan interferometer laser, memastikan deviasi maksimum tetap di bawah 0,1 mm per 100 mm tinggi pemotongan. Protokol manajemen mutu ISO 9001 mengatur inspeksi material yang masuk, pengujian sub-perakitan, dan validasi keselamatan listrik akhir.
Pertanyaan Umum
T: Bagaimana cara mesin mencegah bilah melayang saat memotong batang baja paduan-berdiameter tinggi-besar?
J: Penyimpangan bilah diminimalkan melalui pemandu vertikal-kolom ganda yang kaku, sisipan pemandu karbida yang menerapkan stabilisasi lateral di dekat titik pemotongan, dan pengaturan pengumpanan hidraulik loop tertutup yang menyesuaikan laju pengumpanan secara otomatis saat menghadapi ketidakkonsistenan material internal.
T: Apa yang dimaksud dengan hilangnya garitan, dan bagaimana cara menghemat biaya material?
J: Ketebalan bilah standar berkisar antara 1,3 mm hingga 1,6 mm, menghasilkan lebar garitan yang sempit sekitar 1,5 mm hingga 1,8 mm. Profil garitan-yang tipis ini mempertahankan bahan mentah yang mahal seperti titanium dan baja perkakas dibandingkan dengan gergaji dingin atau metode geser tradisional.
T: Bisakah gergaji diintegrasikan ke dalam garis potong-ke-panjang otomatis yang sudah ada?
J: Ya. Sistem kontrol PLC Siemens dilengkapi protokol jabat tangan I/O digital standar dan port komunikasi Ethernet, memungkinkan integrasi tanpa batas dengan rak penyimpanan material hulu dan deburring hilir atau robot penanganan.
T: Perawatan apa yang diperlukan untuk memastikan akurasi pemotongan yang konsisten selama operasi multi-shift?
J: Perawatan harian meliputi pemeriksaan keausan pemandu bilah karbida, pembersihan serpihan dari konveyor chip, pemeriksaan tingkat konsentrasi cairan pendingin, dan pembersihan sensor optik. Pemeriksaan mingguan berfokus pada ketinggian cairan hidrolik, ketegangan sikat kawat, dan pemeriksaan sabuk penggerak.
T: Berapa waktu tunggu standar untuk penggantian komponen aus seperti pemandu dan silinder penegang?
J: Komponen keausan umum, termasuk bantalan karbida, sikat kawat, sabuk penggerak, dan segel hidrolik, disimpan secara lokal di pusat distribusi regional untuk dikirim dalam waktu 24 jam. Rakitan struktural atau kelistrikan penting dikirim langsung dari inventaris pabrik.
T: Interlock keselamatan apa yang diintegrasikan ke dalam enclosure untuk melindungi operator?
J: Sakelar pengaman yang saling bertautan mencegah pengoperasian blade saat pintu akses terbuka. Katup pelepas tekanan hidraulik mencegah kegagalan penjepitan yang parah selama pemadaman listrik, dan tombol berhenti darurat ditempatkan di panel operator dan zona pelepasan.
Tag populer: mesin penggergajian batangan, produsen, pemasok, pabrik mesin penggergajian batangan Cina
Sepasang
Mesin Gergaji Multi-ProfilBerikutnya
Mesin Penggergajian Profil LogamAnda Mungkin Juga Menyukai



Kirim permintaan